

¿Cómo ajustar la tensión del rollo de etiquetas en una etiquetadora lineal con adhesivo termofusible?
Si alguna vez ha estado junto a una línea de producción funcionando a toda velocidad, viendo una máquina etiquetadora lineal de pegamento termofusible aplicar etiquetas a cientos de contenedores por minuto, sabrá que hay un pequeño ajuste que puede descarrilar toda la operación: la tensión del rollo de etiquetas. Si están demasiado apretadas, las etiquetas se estirarán, arrugarán o romperán a mitad del ciclo, lo que provocará un tiempo de inactividad que le costará a su equipo cientos, incluso miles, de dólares por hora. Si están demasiado sueltas, las etiquetas se deslizarán, retorcerán o arrugarán antes de que el pegamento tenga la oportunidad de endurecerse. Como proveedor de máquinas etiquetadoras lineales de pegamento termofusible, he pasado miles de horas guiando a los equipos de producción a través de este ajuste exacto, solucionando problemas de tensión y refinando procesos para que este paso crítico sea lo más simple y confiable posible. Hoy, analizo cómo ajustar correctamente la tensión del rollo de etiquetas, por qué es importante y los errores comunes que veo que cometen los nuevos operadores (e incluso los equipos experimentados) todos los días.
Primero, aclaremos cuál es realmente la tensión del rollo de etiquetas. Piense en el rollo de etiquetas como un carrete gigante de pegatinas, esperando para introducirse en el camino de su máquina. La tensión es la fuerza que evita que el rollo se desenrolle demasiado rápido o demasiado lento, equilibrando la tracción del mecanismo de alimentación de la máquina con el peso y la resistencia del propio rollo. Tampoco es una configuración única para todos: los ajustes cambian según el tamaño del rollo, el material de la etiqueta, el tipo de pegamento e incluso la velocidad de la línea. Para las máquinas etiquetadoras lineales de pegamento termofusible, la tensión afecta tres resultados clave: precisión de la etiqueta, adhesión del pegamento y tiempo de actividad general de la línea. He visto una línea de embalaje de 2 millones de dólares ralentizada porque un equipo ajustó la tensión una vez y se olvidó de comprobarla al cambiar de etiquetas de 2 a 4 pulgadas. Ese es el tipo de pequeño error que se acumula rápidamente.
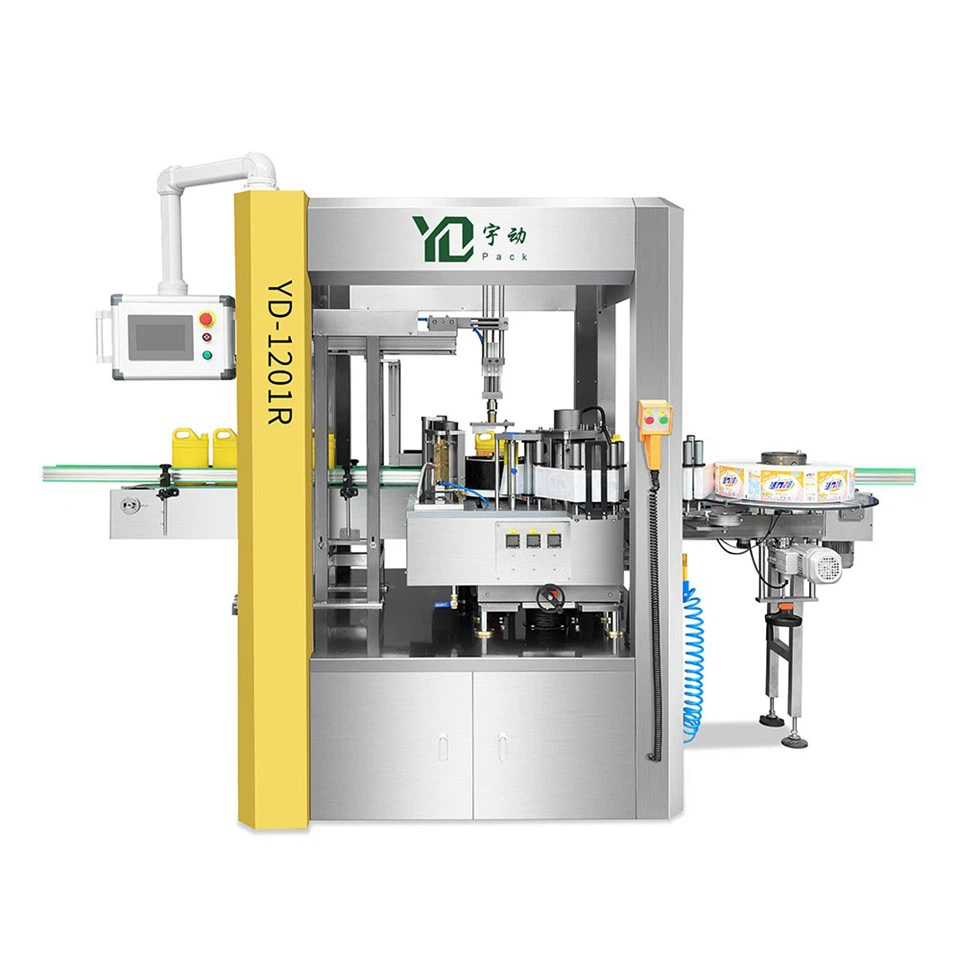
Antes de sumergirnos en el proceso paso a paso, cubramos algunos conceptos básicos que necesitará para hacerlo bien. Primero, el manual de usuario de su máquina; esto no es negociable, porque cada marca de máquina etiquetadora lineal de pegamento termofusible tiene puntos de calibración de tensión ligeramente diferentes. En segundo lugar, una báscula pequeña (o incluso una báscula para equipaje) para medir la fuerza de tracción, que es la forma más precisa de establecer la tensión. En tercer lugar, unos cuantos rollos de etiquetas adicionales del mismo material que utilizará para probar los ajustes sin interrumpir la producción. Finalmente, si está buscando actualizar su sistema o necesita más orientación, eche un vistazo a nuestra máquina etiquetadora Starwheel, una variante de las máquinas etiquetadoras lineales con pegamento termofusible optimizadas para líneas de alta velocidad con contenedores redondos, que tiene un sistema de ajuste de tensión optimizado diseñado para reducir el tiempo de configuración en un 30 %.
Ahora, veamos paso a paso el proceso de ajuste de la tensión del rollo de etiquetas para una máquina etiquetadora lineal de pegamento termofusible. He perfeccionado este flujo de trabajo en cientos de instalaciones de clientes y funciona para la mayoría de las configuraciones estándar.
-
Preparación y seguridad primero
Nunca ajuste la tensión mientras la máquina esté en funcionamiento y siempre bloquee/etiquete la línea antes de llegar a la ruta de la etiqueta. Comience descargando el rollo viejo, verificando el estado del núcleo y del rollo nuevo. Asegúrese de que el nuevo rollo esté colocado correctamente en el eje; la mayoría de las máquinas tienen un lado izquierdo y otro derecho, con un lado que se bloquea en su lugar. Empuje el eje firmemente dentro del núcleo hasta que no se tambalee, luego active el mecanismo de bloqueo. Luego, pase las etiquetas a través de los rodillos guía de la máquina exactamente como se indica en el manual; incluso una desalineación de ¼ de pulgada puede agregar fricción y alterar la lectura de tensión. Para los sistemas lineales, las etiquetas pasarán desde el rollo, a través de una serie de rodillos guía y tensores, pasarán por el aplicador de pegamento y, finalmente, hasta el punto de aplicación del contenedor. Tómate tu tiempo aquí; El mal enhebrado es la causa número uno de problemas relacionados con la tensión. -
Comprenda sus componentes de tensión
La mayoría de las máquinas etiquetadoras lineales de pegamento termofusible utilizan frenos de tensión neumáticos o frenos de partículas magnéticas para controlar la fuerza sobre el rollo de etiquetas. Los frenos neumáticos ajustan la tensión mediante la presión del aire, mientras que los frenos magnéticos utilizan corriente eléctrica para crear resistencia; cada uno tiene su propio dial de ajuste. Si su máquina usa un freno neumático, comience con el dial colocado en el punto medio (generalmente alrededor de 50 PSI, pero siempre consulte su manual para conocer la línea base recomendada). Para frenos magnéticos, comience con la corriente configurada en 1,2 amperios para materiales de etiquetas estándar. Esta línea de base es un excelente punto de partida, pero casi siempre será necesario modificarla según su configuración. -
Medir la fuerza de tracción (el método más preciso)
Una vez que el rollo esté enroscado y bloqueado, deberá medir la fuerza de tracción para obtener la tensión adecuada. Aquí es donde entra en juego esa pequeña escala. Corte una tira de etiqueta de 12 pulgadas del rollo y déjela pasar por la máquina. Conecte el extremo de la tira a la báscula, ajuste la báscula para tirar de la fuerza (generalmente en gramos u onzas) y tire lentamente de la báscula en la dirección en que se alimentan las etiquetas. Apunte a una fuerza de tracción de entre 15 y 25 onzas para la mayoría de las etiquetas de papel o poliéster estándar; este rango es lo suficientemente ajustado para evitar el deslizamiento, pero lo suficientemente flojo para evitar que se estire. Si su fuerza de tracción es inferior a 15 onzas, su tensión está demasiado floja; si pesa más de 25 onzas, está demasiado apretado. Ajuste el dial del freno en pequeños incrementos (no más de 5 PSI para frenos neumáticos o 0,2 amperios para frenos magnéticos) y vuelva a probar. Siempre les digo a los clientes que hagan un pequeño ajuste, prueben y luego hagan otro; apresurar grandes cambios conduce a una corrección excesiva. -
Ejecución de prueba y ajuste
Una lectura de la fuerza de tracción es una excelente base, pero es necesario realizar pruebas en condiciones reales de la línea para asegurarse de que funciona. Pase de 10 a 15 contenedores por la línea y observe atentamente cómo se mueven las etiquetas. Esto es lo que debe buscar: si las etiquetas se arrugan o se estiran a medida que pasan por el aplicador de pegamento, la tensión es demasiado fuerte. Si las etiquetas se deslizan o se tuercen antes de llegar al contenedor, la tensión está demasiado floja. Si todo parece suave, verifique la unión adhesiva después de la aplicación; para el pegamento termofusible, la etiqueta debe adherirse firmemente al recipiente sin burbujear y no debe haber espacios en la línea de pegamento. Si el pegamento es demasiado fino o faltan puntos, a veces esto también puede ser un problema de tensión: cuando las etiquetas están demasiado sueltas, pueden agitarse ligeramente al pasar por debajo de la boquilla del pegamento, lo que provoca una cobertura adhesiva desigual. Ésta es otra razón por la que las pruebas en condiciones de producción son fundamentales; La fuerza de tracción por sí sola no puede explicar el movimiento dinámico de la línea. -
Ajustar para condiciones variables
La tensión no es un escenario de "configúralo y olvídalo". Hay algunos escenarios comunes que requerirán un reajuste:
- Cambios de tamaño de rollo: A medida que un rollo de etiquetas se vacía, su diámetro se contrae, lo que reduce automáticamente la tensión. Para las máquinas etiquetadoras lineales de pegamento termofusible, la mayoría de los frenos modernos tienen una función de tensión automática que se ajusta a medida que el rollo se hace más pequeño, pero si su máquina no tiene esto, deberá aumentar ligeramente la tensión cada vez que cambie a un nuevo rollo. Una buena regla general: cada vez que el diámetro del rollo disminuya 2 pulgadas, agregue 5 PSI (o 0,2 amperios) de tensión.
- Cambios en el material de las etiquetas: Si cambia de etiquetas de papel delgadas de 2 pulgadas a etiquetas gruesas de poliéster de 4 pulgadas, necesitará aumentar la tensión entre un 20 y un 30 % para acomodar el material más grueso y rígido. Por el contrario, si utiliza etiquetas retráctiles muy finas, deberá reducir la tensión para evitar que el material pierda su forma.
- Cambios de velocidad de línea: Las velocidades de línea más altas significan más tracción en el rollo de etiquetas, por lo que deberá aumentar la tensión a medida que aumente la velocidad. Por ejemplo, si está ejecutando su línea a 100 contenedores por minuto, una fuerza de tracción de 18 onzas funciona, pero si salta a 200 contenedores por minuto, necesitará aumentarla a 22 onzas para mantener el ritmo de tracción más rápida.
Ahora, hablemos de los errores más comunes que veo que cometen los equipos al ajustar la tensión de las etiquetas. El primero es ignorar los rodillos guía. Incluso el mejor ajuste de tensión no funcionará si las etiquetas se enganchan en un rodillo guía desalineado, lo que agrega fricción adicional que hace que la fuerza de tracción sea mayor de lo que debería ser. Siempre recomiendo a los clientes que pasen la mano por el recorrido de la etiqueta mientras la máquina está funcionando para detectar puntos de arrastre: cualquier lugar donde las etiquetas se peguen puede aliviar la tensión. El segundo error es no tener en cuenta el peso del rollo. Los rollos pesados de etiquetas necesitan más tensión inicial que los rollos pequeños y livianos, porque el peso del rollo agrega su propia fuerza hacia abajo. Si ajustas la tensión para un rollo pequeño en un rollo pesado, terminarás con demasiada fuerza de tracción. El tercer gran error es saltarse los controles periódicos. La tensión puede cambiar con el tiempo debido al desgaste de los componentes de los frenos, caídas de presión del aire o incluso cambios en la temperatura ambiente (lo que puede hacer que los materiales de las etiquetas se expandan o contraigan). Recomiendo verificar la tensión al comienzo de cada turno y cada vez que cambie el tipo de etiqueta o el tamaño del rollo.
Si está buscando una máquina etiquetadora lineal de pegamento termofusible que simplifique este proceso de ajuste de tensión, hemos diseñado nuestros sistemas con características fáciles de usar para reducir el tiempo de configuración y el tiempo de inactividad. Nuestra máquina etiquetadora por bobina, por ejemplo, tiene un freno de tensión automática que se ajusta dinámicamente a medida que cambia el tamaño del rollo, eliminando la necesidad de ajustes manuales de tensión a mitad del rollo. También hemos incorporado indicaciones de calibración claras paso a paso en la HMI de la máquina, para que incluso los nuevos operadores puedan obtener la tensión correcta en su primer intento, sin tener que consultar el manual cada 10 minutos.
Una vez que haya ajustado la tensión correctamente, hay algunas comprobaciones rápidas que puede realizar para mantenerla constante y evitar problemas en el futuro. Primero, inspeccione los componentes de los frenos con regularidad para detectar desgaste: las líneas neumáticas pueden tener fugas, los frenos magnéticos pueden perder fuerza con el tiempo y los rodillos desgastados pueden agregar fricción. En segundo lugar, mantenga las áreas de almacenamiento de etiquetas a una temperatura y humedad constantes; la sequedad extrema puede hacer que las etiquetas se vuelvan quebradizas y fáciles de estirar, mientras que la humedad alta puede hacerlas resbaladizas y propensas a deslizarse. En tercer lugar, capacite a todo su equipo sobre los conceptos básicos de la tensión; He visto líneas caer durante horas porque un operador a tiempo parcial ajustó la tensión sin conocer la configuración inicial, lo que llevó a un ciclo de prueba y error que podría haberse evitado con una sesión de capacitación rápida.
Si todavía tiene problemas de tensión después de seguir estos pasos, o si está buscando actualizar su máquina etiquetadora lineal de pegamento termofusible para reducir el tiempo de inactividad y mejorar la precisión de las etiquetas, nuestro equipo está aquí para ayudarlo. Ya sea que necesite soporte in situ para la calibración, capacitación para sus operadores o una máquina personalizada adaptada a las necesidades específicas de su línea, podemos trabajar con usted para encontrar una solución que se adapte a sus necesidades. No permita que los ajustes de tensión evitables frenan su línea de producción; comuníquese con nuestro equipo hoy para analizar sus requisitos y encontrar la solución de etiquetado adecuada para su negocio.

Referencias
- Directrices de productividad para sistemas de etiquetado lineal. Instituto de Fabricantes de Maquinaria de Embalaje, 2022.
- Control de tensión para aplicaciones de procesamiento web. Sociedad de Ingenieros de Fabricación, 2021.
- Mejores prácticas operativas para el etiquetado con pegamento termofusible. Asociación Nacional de Importadores de Bebidas, 2023.
- Protocolos de calibración de frenos de tensión de máquinas etiquetadoras. Sociedad Internacional de Ingenieros de Embalaje, 2022.